

小零件光泽度怎么测?测量光斑大小比仪器尺寸更重要
#技术文章 ·2026-09-09 10:31:26
小五金、注塑件边角等小零件以及局部区域的光泽度检测,难点在于被测位置比常见光泽度仪的测试口径还小,仪器容易出现漏光或者无法完全贴合材料的情况。要测准这类工件,需要用到小孔径的光泽度仪。本文说明小工件的光泽度测量方法,并解释为什么测量光斑比仪器外形尺寸更值得关注。
仪器与测量角度选择
常见光泽度仪的测试口径一般为20mm*10mm或更大,面对小工件时就必须换成小孔径机型。角度上,大多数小工件可以用通用的60°;表面是高光泽就选20°,低光泽则选85°。
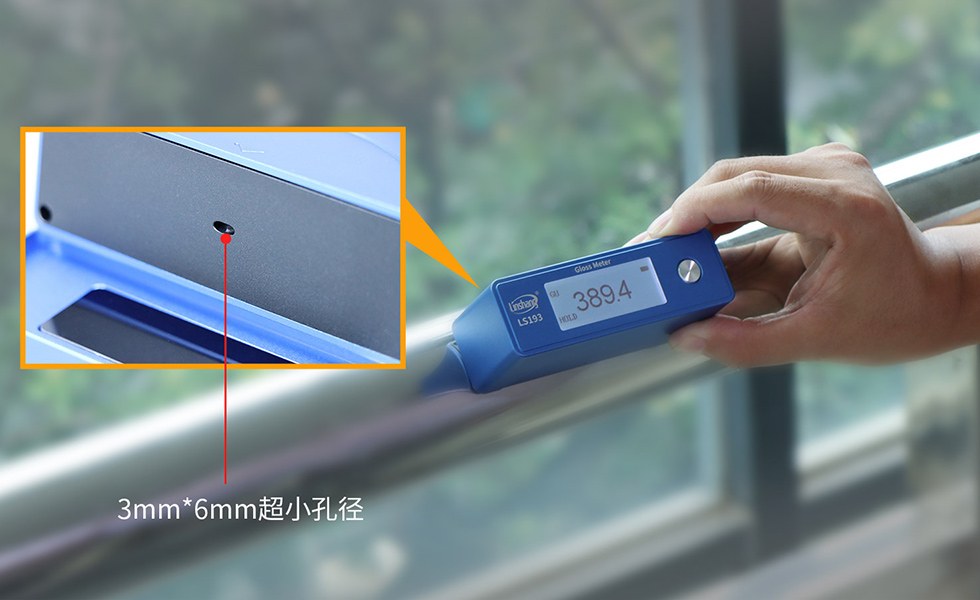
林上LS193就是专为曲面和小物件光泽度测量研发的小孔径光泽度仪,采用60°通用角度,量程可达1000GU,低、中、高光泽材料都能覆盖。仪器测量准确,可通过计量检测,符合国家一级工作机标准。
小工件光泽度测量步骤
1.清洁表面:确认小工件表面没有油污、指纹、灰尘等残留,避免杂质影响小面积的镜面反射率;
2.开机校准:按键开机后仪器进入校准界面,将其放到配套的专用校准底座上,底座如有脏污先用无尘布擦净,然后短按电源键校准,通过后进入测量界面;
3.直接测量:测平面工件时,让工件表面与仪器底部孔径完全水平贴合,避免倾斜或留缝导致外部光线漏入、读数出现偏差;测曲面工件时,把测量孔沿被测曲面的方向覆盖,完全遮住测试孔后测量;
4.联机测量:需要对小工件批量快速检测时,可用Type-C线把仪器连到电脑,通过PC软件联机测量;软件模式设为QC模式并设定判定合格的上下限,测试时把仪器翻转过来、工件贴紧测试孔,点击软件上的测量按钮,数据同步到软件并自动判定合格与否,适合快速筛查;
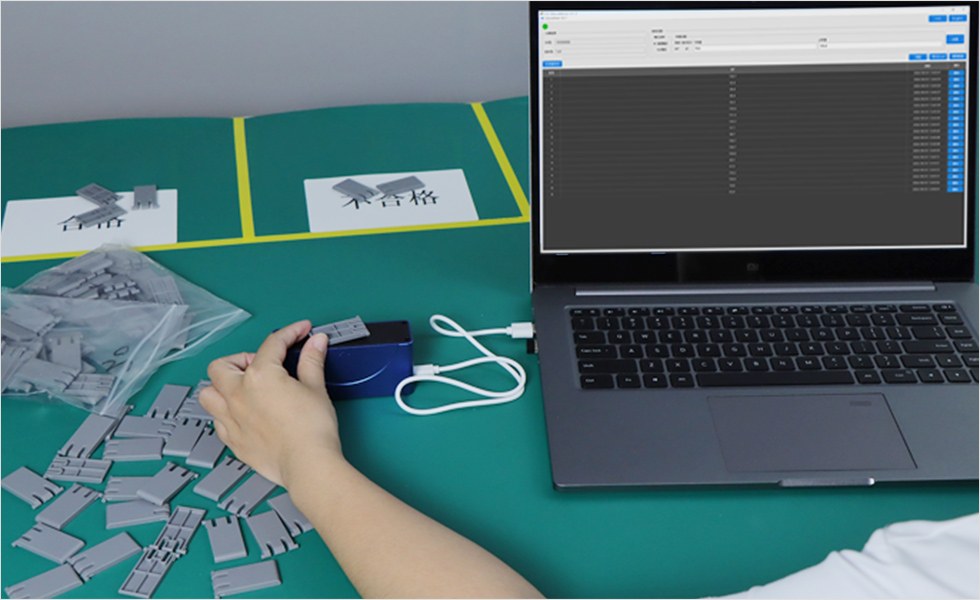
5.导出报告:测量完成的光泽度数据可导出为Excel表格,便于数据管理和存档。
为什么测量光斑大小比仪器尺寸重要
测量光斑指的是光束照射到工件表面的实际面积,它比仪器外形尺寸更能决定测量能力。仪器外观大小只影响握持手感和放置便利,并不代表内部光学系统投射出的光束区域。想准确测量小工件的光泽度,光斑设计不能过大,同时也要避免机身笨重带来的操作不便。
林上LS193的测量光斑只有1.5mm*3mm,可以聚焦在平整的局部区域或狭小位置上,避开周围环境以及边缘不平整区域的干扰;只要工件尺寸不小于3mm*6mm,就能正常完成测量。